

Filtration Process Use Cases In Pharmaceutical Industry Ppt Slides





Try Before you Buy Download Free Sample Product
 Impress Your
Audience
 100%
Editable
 Save Hours
of Time


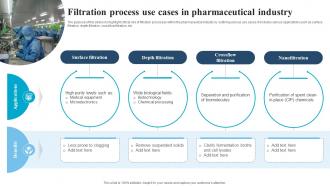
The purpose of this slide is to highlight critical role of filtration processes within the pharmaceutical industry by outlining various use cases. It includes various applications such as surface filtration, depth filtration, crossflow filtration, etc.
People who downloaded this PowerPoint presentation also viewed the following :
Filtration Process Use Cases In Pharmaceutical Industry Ppt Slides with all 9 slides:
Use our Filtration Process Use Cases In Pharmaceutical Industry Ppt Slides to effectively help you save your valuable time. They are readymade to fit into any presentation structure.








FAQs for Filtration Process Use Cases In Pharmaceutical
Key pharmaceutical filtration processes include microfiltration, ultrafiltration, nanofiltration, reverse osmosis, and sterile filtration for removing contaminants and ensuring product purity. These technologies streamline manufacturing by eliminating bacteria, viruses, and particulates, while maintaining API integrity and meeting regulatory standards, ultimately delivering safer medications and enhanced production efficiency.
Microfiltration removes larger particles like bacteria and cellular debris using 0.1-0.22 micron pore sizes, while ultrafiltration targets smaller molecules including proteins and viruses with 0.001-0.1 micron membranes. Pharmaceutical manufacturers use microfiltration for sterile drug formulations and ultrafiltration for protein purification, vaccine concentration, and buffer exchange, with both processes delivering enhanced product purity and regulatory compliance.
Critical parameters for pharmaceutical filtration include particle size requirements, sterility specifications, flow rate demands, chemical compatibility with drug compounds, and regulatory compliance standards. These factors work together to ensure product purity and safety, with pharmaceutical manufacturers finding that strategic filtration selection significantly reduces contamination risks, enhances production efficiency, and maintains consistent drug quality throughout manufacturing processes.
Sterility requirements significantly intensify pharmaceutical filtration by mandating sterile-grade filters, validated sterilization procedures, and contamination-free environments throughout processing. These stringent protocols require specialized membrane technologies, redundant filtration stages, and continuous monitoring systems, with pharmaceutical manufacturers finding that compliant sterile filtration ultimately delivers regulatory approval, patient safety assurance, and competitive market positioning.
Filtration removes impurities, contaminants, and unwanted particles from active pharmaceutical ingredients through membrane separation, depth filtration, and sterile filtration techniques. These processes enable pharmaceutical manufacturers to achieve required purity standards, ensure product safety, and meet regulatory compliance, with many companies finding that advanced filtration systems significantly reduce processing time while delivering consistent, high-quality APIs for drug production.
Pharmaceutical filtration removes microbial contaminants through sterilizing-grade filters with 0.2-micron pore sizes, membrane integrity testing, and validated sterilization protocols that physically block bacteria, viruses, and other microorganisms. This multi-barrier approach ensures sterile injectable drugs, vaccines, and biologics meet stringent safety standards, with pharmaceutical manufacturers finding that proper filtration delivers consistent product quality and regulatory compliance while minimizing contamination risks.
Common pharmaceutical filter media include cellulose acetate, polyethersulfone (PES), polyvinylidene fluoride (PVDF), nylon, and polytetrafluoroethylene (PTFE) membranes. These materials enhance drug manufacturing by providing chemical compatibility, sterilization resistance, and precise particle retention, with pharmaceutical companies finding that strategic material selection ultimately delivers improved product purity and regulatory compliance.
Filtration optimization in pharmaceuticals involves selecting appropriate filter media, controlling temperature and pressure parameters, implementing multi-stage filtration systems, and utilizing cross-flow techniques to minimize product loss. These strategic approaches enhance separation efficiency, reduce contamination risks, and maintain active ingredient integrity, with many pharmaceutical manufacturers finding that optimized filtration delivers higher yields, improved purity levels, and ultimately greater compliance with regulatory standards.
Pharmaceutical filtration is governed by FDA regulations in the United States, EMA guidelines in Europe, ICH quality standards internationally, and WHO protocols globally, with each requiring validated sterile filtration processes, documented contamination control, and comprehensive quality assurance systems. While core sterile filtration principles remain consistent across regions, specific validation requirements, documentation standards, and inspection protocols vary significantly, with many pharmaceutical manufacturers finding that harmonizing these diverse regulatory frameworks ultimately delivers enhanced product quality and streamlined global market access.
Filter integrity tests contribute to quality assurance by detecting membrane defects, verifying filtration efficiency, and ensuring sterile product consistency throughout pharmaceutical manufacturing processes. These validation methods, including bubble point and diffusion tests, enable manufacturers to prevent contamination, reduce batch failures, and maintain regulatory compliance, with many pharmaceutical companies finding that systematic integrity testing significantly streamlines quality control while delivering faster release times and enhanced product safety.
Current advancements in pharmaceutical filtration include single-use membrane systems, continuous manufacturing integration, nanotechnology-enhanced filters, automated monitoring systems, and AI-driven process optimization. These technologies streamline production by reducing contamination risks, accelerating batch processing, and enhancing regulatory compliance, with many pharmaceutical companies finding that these innovations deliver faster drug development timelines and significantly improved operational efficiency.
Filtration systems for biopharmaceuticals utilize specialized membrane technologies, sterile-grade filters, and gentle processing methods to preserve sensitive biological molecules, while traditional pharmaceuticals rely on conventional particulate filtration, crystallization processes, and standard purification techniques. Biopharmaceutical facilities increasingly adopt single-use filtration systems and advanced biocompatible materials to maintain product integrity, while traditional pharmaceutical operations leverage robust, reusable filtration equipment, ultimately delivering targeted purification strategies that optimize yield and regulatory compliance across both sectors.
Scaling up pharmaceutical filtration presents challenges including filter media compatibility differences, pressure drop variations, cake formation inconsistencies, and throughput optimization complexities. Many pharmaceutical manufacturers find that laboratory conditions don't replicate industrial variables like temperature fluctuations, batch size impacts, and equipment limitations, ultimately requiring extensive pilot testing and process validation to ensure product quality and regulatory compliance.
Process validation ensures filtration reliability through rigorous testing protocols, statistical analysis, performance qualification studies, and documented evidence of consistent outcomes across multiple batches. These comprehensive validation frameworks enable pharmaceutical manufacturers to demonstrate regulatory compliance, minimize contamination risks, and maintain product quality standards, with many companies finding that robust validation processes ultimately streamline production while reducing costly recalls and regulatory scrutiny.
Automation enhances pharmaceutical filtration through real-time monitoring, precise parameter control, automated cleaning cycles, and continuous data logging for regulatory compliance. These technologies streamline operations by minimizing human error, ensuring consistent product quality, and accelerating batch processing, with many pharmaceutical facilities finding that automated filtration systems deliver significant cost reductions while maintaining stringent safety standards.
-
Fantastic collection. Loved how we can personalize these templates as per the requirements.
-
Very well designed and informative templates.